
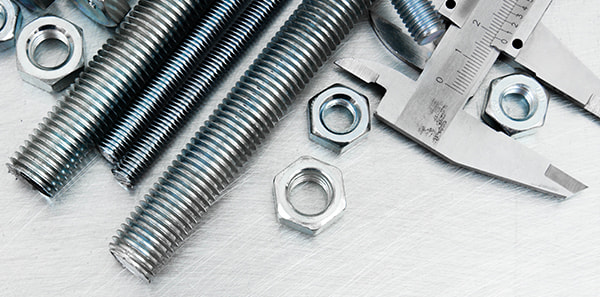

Ang isang purchase order ay lumabas para sa "16 mm round bar, one end threaded, 4.8 m ang haba". Dumating ang mga bar, ang mga clevise ay hindi magkasya sa sinulid, at kapag ang mga turnbuckle ay ganap na nasugatan, ang bawat baras ay nagiging 30 mm na maikli. Ang pagkakasunud-sunod na iyon ay ang pang-araw-araw na katotohanan ng kalakalan ng bracing rod: ang bakal ay bihira ang problema, ang mga interface ay.
Ang rod bracing ay isa sa mga hindi gaanong kaakit-akit na bahagi ng isang structural package, ngunit tinutukoy nito kung ang isang portal frame ay mananatiling parisukat, kung ang isang pipe rack ay tumatagal ng hangin nang walang racking, at kung ang isang canopy ay gumagalaw sa paraang sinabi ng modelo. Ang pagkuha nito ng tama ay isang bagay ng ilang partikular na numero.
Direktang sagot: ang bracing rod ay isang tension-only na miyembro, kaya ang kapasidad nito ay itinakda ng threaded root section, hindi ng bar diameter. Ang tunay na pag-uugali nito ay itinakda ng mga end fitting, ang take-up na available sa turnbuckle, at ang proteksyon ng kaagnasan sa mga thread. Tatlong linya sa isang detalye — stress area, take-up allowance, coating class — pinipigilan ang karamihan sa mga pagkabigo sa field.
Sa ilalim ng pagkilos ng hangin o seismic, gustong maging paralelogram ang isang parihabang bay. Sa isang X-braced bay, ang isang dayagonal ay humahaba at lumalayo habang ang isa naman ay umiikli at hinihila nang mahigpit, na dinadala ang lateral shear pababa sa mga pundasyon. Ang baras ay hindi kailanman lumalaban sa compression: baligtarin ang pagkarga at ang kabaligtaran na baras ang pumalit. Ipinapaliwanag ng nag-iisang gawi na iyon ang karamihan sa mga sumusunod na panuntunan sa disenyo at pagkuha.
Ang nag-iisang baras ay hindi maaaring mahawakan ang isang joint laban sa reverse load, dahil ito ay buckles sa sandaling ang puwersa ay pumitik. Gumagamit ang mga praktikal na solusyon ng hindi bababa sa dalawang rod sa bawat braced bay, o isang rod at isang compression strut. Kapag ang isang guhit ay nagpapakita ng nag-iisang dayagonal na walang kasama, sulit na itanong kung saang direksyon nagmumula ang hangin ng disenyo.
Ang isang ganap na sinulid na bar ay maginhawa, ngunit ang tensile stress area ay mas maliit kaysa sa nominal shank. Ang M16 coarse thread ay nagbibigay ng humigit-kumulang 157 mm² laban sa isang nominal na 201 mm², humigit-kumulang 22 porsiyentong mas mababa. Sa isang grade 8.8 bar sa 640 MPa yield, na naglalagay ng yield load malapit sa 100 kN at isang working tension malapit sa 60 kN. Kung ang isang disenyo ay nangangailangan ng 70 kN, isang mas mabigat na bar o mas mataas na grado ang kailangan — ang nominal na diameter lamang ay walang sasabihin sa iyo.
Ang mga clevise, pin eyes, gusset plate, stub anchor at turnbuckle body ay nakaupo lahat sa iisang load path at kadalasang gawa mula sa iba't ibang materyales, sa iba't ibang pabrika, hanggang sa iba't ibang coatings. Ang isang hot-dip galvanized turnbuckle na ipinares sa isang black oxide rod ay ginagarantiyahan ang isang corrosion cell sa unang thread. Ang pagtutugma ng finish sa buong assembly ay mas mura kaysa sa pag-aayos nito mamaya.
Kapasidad
Basahin ang lugar ng stress, hindi ang nominal na diameter. Ang 20 porsiyentong pagbawas ay normal sa isang pinagsamang sinulid.
Ang pagiging balingkinitan
Ang mga miyembro ng tensyon ay karaniwang sinusuri laban sa isang L/r na limitasyon na humigit-kumulang 300 upang makontrol ang sag at vibration.
Take-up
Layunin ang hindi bababa sa 25 mm ng magagamit na paglalakbay ng sinulid sa bawat dulo, lampas sa kinakalkulang kahabaan.
Proteksyon
Ang hot-dip galvanizing sa ISO 1461 ay karaniwang naghahatid ng 70–85 µm nang lokal sa bar na higit sa 6 mm ang kapal.
Ang dahilan kung bakit nagpapatuloy ang rod bracing ay masa. Ang isang 16 mm bar ay tumitimbang ng humigit-kumulang 1.58 kg bawat metro; ang 50×50×5 na anggulo ng maihahambing na tensile capacity ay tumitimbang ng 3.77 kg bawat metro at mas mahirap hawakan sa taas. Inilalagay ng paghahambing sa ibaba ang mga opsyon nang magkatabi sa pamantayan na talagang nagtutulak ng desisyon sa pagbili.
Kung saan ang isang frame ay talagang nangangailangan ng compression capacity — isang braced bay sa isang seismic zone, halimbawa — rod bracing ay hihinto sa pagiging tamang sagot anuman ang gastos. Kung ang kaso ay hangin lamang, ang baras ay mananalo sa paghawak, kargamento at sa laki ng mga plato ng koneksyon.
Ang mga taga-disenyo ay bihirang suriin kung gaano kalaki ang isang baras sa pagitan ng malubay na kondisyon at ang pag-igting sa pagtatrabaho. Ang numerong iyon ang namamahala sa kung gaano karaming pagsasaayos ang kailangang i-absorb ng turnbuckle, at hindi ito pareho sa mga diameter. Ipinapakita ng tsart ang elastic elongation ng isang 6 m rod na hinila hanggang 15 kN, sa pag-aakalang E = 205 GPa.
12.5 mm
3.6 mm
16 mm
2.2 mm
20 mm
1.4 mm
24 mm
1.0 mm
Ang praktikal na pagbabasa ay na ang isang matigas, malaking diameter na baras ay may napakakaunting bigay, kaya ang isang cut-length na error ay nagsasalin ng halos isa-para-isa sa isang malubay o sobrang higpit na brace. Ang mas slimmer rod ay mas mapagpatawad sa pag-install ngunit nangangailangan ng mas malawak na take-up window. Bilang karaniwang tuntunin, badyetin ang paglalakbay sa turnbuckle bilang ang kinakalkulang kahabaan, kasama ang pinahihintulutang cut-length tolerance, at humigit-kumulang 10 mm ng natitirang thread upang maisaayos pa rin ang brace pagkatapos maayos ang istraktura.
Isa pang kahihinatnan: ang mga baras ay hinihigpitan sa pamamagitan ng pag-ikot, kaya ang sinulid ay dapat na malinis at lubricated o ang friction ay ubusin ang karamihan sa metalikang kuwintas bago ang anumang pag-igting ay umabot sa bar. Ang tuyo at galvanized na mga thread ay karaniwang nangangailangan ng 30 hanggang 40 porsiyentong higit pang torque para sa parehong pag-igting, kaya naman ang mga site team ay nauuwi sa sobrang paghihigpit at pagtanggal ng turnbuckle body.
Ang mga pattern ng pag-order mula sa isang tagagawa ng fastener ay nagbibigay ng magaspang na kahulugan kung saan napupunta ang mga bahaging ito. Ang paghahati sa ibaba ay nagpapakita kung paano karaniwang ipinamamahagi ang tonelada sa mga application; ito ay isang indicative na larawan, hindi isang market study.
Ang retrofit slice ay nagkakahalaga ng noting. Ang mas lumang mga frame ay madalas na re-braced pagkatapos ng pagbabago ng paggamit, at doon ang rod ay pinili para sa kanyang tolerance ng hindi perpektong geometry kaysa sa lakas nito. Ang isang rod na may 50 mm na ekstrang take-up ay kadalasang mas mahalaga sa isang retrofit kaysa sa isang may dagdag na 10 kN na kapasidad.
Ang proseso ng pagtutukoy ay maikli kung ito ay ginawa sa tamang pagkakasunud-sunod. Ang bawat hakbang sa ibaba ay nagsasara ng failure mode na madalas na umuulit upang maging predictable.
Ayusin muna ang landas ng pagkarga. Kumpirmahin ang tensyon ng disenyo sa bawat brace, kung ang load ay nababaligtad, at kung gaano karaming mga rod ang nagsasalo sa bay. Ang isang solong rod sa isang reversible-load bay ay isang error sa pagdedetalye, hindi isang pagpipilian sa pagkuha.
Sukat sa lugar ng stress. I-convert ang kinakailangang tensyon sa isang lugar ng stress, pagkatapos ay isang nominal na diameter. Payagan ang pagbabawas ng thread na humigit-kumulang 20 hanggang 25 porsiyento at suriin ang clevis at pin sa parehong numero.
Piliin ang grado laban sa kapaligiran. Sinasaklaw ng plain carbon steel ang panloob at tuyo na serbisyo. Para sa mataas na temperatura o pressure-boundary na trabaho, ASTM A193 B7 chromoly ang karaniwang reference; para sa mababang-temperatura na serbisyo, ang ASTM A320 L7 ay nagbibigay ng impact toughness. Ang stainless 304 o 316 ay nakalaan para sa mga tunay na agresibong kapaligiran, dahil ang pagtaas ng gastos ay matarik.
 ASTM A193 B7 Alloy Steel Threaded Rods High-strength B7 chromoly rods para sa elevated-temperatura o pressure-boundary service, available sa zinc-plated, black oxide, o hot-dip galvanized finishes. Tingnan ang Produkto →
Magpasya sa anyo ng thread at patong nang magkasama. Ang mga pinagulong thread ay mas malakas at mas murang gawin kaysa sa mga ginupit na thread at ang default para sa a ganap na sinulid na pamalo . Ang hot-dip galvanizing ay nagdaragdag ng 70 hanggang 85 microns at nakakasagabal sa fine thread fit, kaya maaaring mag-over-tap sa mga nuts o tumukoy ng coating na hindi nabubuo, tulad ng zinc flake.
 ASTM A320 L7 Full Threaded Bar L7 alloy steel full threaded bar para sa offshore service, available sa HDG, zinc, o black oxide; kumpirmahin ang natapos na haba ng hiwa at malinis ang mga chamfered na dulo. Tingnan ang Produkto →
Sumang-ayon sa haba ng hiwa at mga dulo. Sabihin ang natapos na center-to-center na haba kasama ang turnbuckle sa kalagitnaan ng paglalakbay, hindi ang haba ng bar. I-chamfer ang mga dulo ng hiwa upang magsimulang malinis ang thread, at kumpirmahin na tumutugma ang lapad ng clevis jaw sa kapal ng gusset plate.
Humingi ng papeles. Ang isang tensile test sa tapos na bar, isang coating thickness reading at isang EN 10204 3.1 certificate ay ang tatlong dokumentong lumulutas sa karamihan ng mga hindi pagkakaunawaan. Kung ang mga haba ay hindi karaniwan, custom at OEM/ODM production ay karaniwang mas mura kaysa sa pagbili ng stock bar at machining ito sa site.
Ang mga haba ng stock sa B7 at L7 alloy steel, at sa plain carbon steel 8.8 grade, sumasaklaw sa karamihan ng kailangan ng bracing package; ang variable ay karaniwang ang haba ng hiwa at ang ibabaw na tapusin kaysa sa materyal mismo.
 Grade 8.8 Carbon Steel na Full Threaded Bar M16×300 plain carbon steel bracing rod sa 8.8 grade, na may galvanized o black finish; ang haba ng stock ay nababagay sa mga pakete ng bracing kung saan iba-iba ang haba ng hiwa at tapusin. Tingnan ang Produkto →
Ang isang bracing rod na naka-assemble at na-tension nang tama sa unang araw ay maaari pa ring maging walang load pagkalipas ng dalawang taon. Ang mga tseke na mahalaga ay simple at karamihan ay nakikita.
Wala sa mga ito ang kakaibang engineering. Ang bracing rod ay isang simple, mahusay, tension-only na elemento, at ito ay nananatiling maaasahan kapag ang lugar ng stress, ang take-up allowance at ang coating ay tahasang tinukoy sa halip na hinuhulaan mula sa isang larawan ng catalog. Ang mga kabiguan na nangyayari ay halos palaging nagbabalik sa isa sa tatlong numerong iyon na naiwan sa palapag ng tindahan.
 M24*200 Alloy Steel High-Strength Bolts para sa Steel Structure
 M10×300 Carbon Steel Grade 8.8 Galvanized na Ganap na Threaded Rod
 1-8 UNC x 5" Zinc Plated Alloy Steel Socket Head Shoulder Screw
 3/8"-16 UNC Stainless Steel 304 Plain Serrated Flange Hex Nut
 DIN 985 Carbon Steel Zinc Plated Nylon Insert Lock Nut
 XD110 Flat at Round Shape Universal Rope Braiding Machine
 Impormasyon sa Pakikipag-ugnayan
 Address


