

Sa yugto ng pag-alis ng materyal ng pundasyon ng transmission tower, ang diameter ng anchor bolt ay karaniwang naka-lock ng baseplate geometry, hindi ng load. Kapag ang isang 1-inch Baitang 36 rod ay makakapaghatid lamang ng humigit-kumulang isang-katlo ng kapasidad ng ani na kinakailangan para sa pagtaas ng disenyo, ang praktikal na solusyon ay bihirang muling i-drill ang plato; ito ay upang lumipat sa ASTM F1554 Baitang 105 sa parehong diameter. Ang grade na ito ay isang quenched-and-tempered alloy-steel anchor bolt na may pinakamababang yield strength na 105 ksi, halos doble ang yield strength ng Baitang 55 at halos triple kaysa sa Baitang 36.
Pangunahing konklusyon: Kung ang iyong disenyo ay nangangailangan ng mataas na lakas, predictable ductility, at isang kinikilalang structural anchor specification, ang ASTM F1554 Baitang 105 ay ang tamang default para sa mabibigat na anchor. Tatlong detalye ang magpapasya kung ito ay gumaganap ayon sa nilalayon: ang mga mekanikal na halaga ay bumaba sa itaas ng 2-1/2-inch na diameter, ang rod ay hindi dapat hinangin, at ang nut at washer na kumbinasyon ay dapat na tumugma sa 125 ksi tensile rating.
Sinasaklaw ng detalye ng F1554 ang mga headed anchor bolts, straight anchor rods, at baluktot na anchor bolts. Ang numero sa pangalan ng grado ay ang garantisadong pinakamababang lakas ng ani sa ksi. Gumagamit ang Grade 36 ng carbon steel, Gumagamit ang Baitang 55 ng mas mataas na lakas na carbon steel, at nangangailangan ang Baitang 105 ng medium-carbon alloy steel na pinapatay at pinainit. Ang pagkakaiba ay metalurhiko, hindi kosmetiko, at makikita ito sa bawat ulat ng pagsubok.
Available ang ASTM F1554 Grade 105 mula 1/2 pulgada hanggang sa maximum na diameter na sakop ng mga mechanical table ng standard. Inililista ng talahanayan sa ibaba ang mga halaga na dapat matugunan ng isang sertipikadong ulat ng pagsubok bago umalis ang materyal sa gilingan.
105 ksi minimum na ani
Garantisado sa hanay na 1/2 hanggang 2-1/2 in.; ang "105" sa grade name ay pangako, hindi target.
15% minimum na pagpahaba
Sapat na ductility upang yumuko, ihanay, at pag-igting nang walang malutong na bali sa mga normal na kondisyon ng field.
Na-quenched at tempered na haluang metal na bakal
Ang heat treatment ay lumilikha ng pare-parehong tempered-martensite na istraktura sa buong seksyon ng bar.
| Ari-arian | Diameter 1/2 - 2-1/2 in. | Diameter na higit sa 2-1/2 in. |
|---|---|---|
| Lakas ng makunat, min (ksi) | 125 | 115 |
| Lakas ng ani, min (ksi) | 105 | 95 |
| Pagpahaba sa 2 in., min (%) | 15 | 15 |
| Pagbawas ng lugar, min (%) | 45 | 45 |
| Paggamot ng materyal at init | Medium-carbon alloy steel, na-quenched at na-temper | |
Ang oversize-diameter row ay kung saan nangyayari ang mga pagkakamali sa detalye. Ang isang bilang ng mga detalye ng istruktura ay nagpapalagay ng 105 ksi na ani anuman ang diameter, ngunit ang pamantayan mismo ay nangangailangan ng mas mababang mga halaga sa mga malalaking diameter na bar. Palaging kumpirmahin ang aktwal na diameter sa tagagawa bago tumanggap ng sertipiko ng gilingan.
Ang pagpili ng grado ay isang ehersisyo sa gastos laban sa lakas. Ang paghahambing sa ibaba ay nagpoposisyon sa tatlong F1554 na grado upang ang tunay na espasyo sa pagitan ng mga ito ay makikita.
| Ari-arian | Grade 36 | Grade 55 | Grade 105 |
|---|---|---|---|
| Pinakamababang lakas ng ani (ksi) | 36 | 55 | 105 |
| Minimum na tensile strength (ksi) | 58 | 75 | 125 |
| Karaniwang materyal | Carbon steel | Carbon steel, na-normalize para sa malalaking sukat | Haluang metal na bakal, napawi at pinainit |
| Pag-uugali ng hinang | Weldable na may normal na pag-iingat | Weldable sa loob ng mga limitasyon ng pamantayan | Hindi inilaan para sa hinang |
| Kamag-anak na gastos sa materyal | Pinakamababa | Katamtaman | Pinakamataas |
Saklaw ng Grade 36 ang magaan na pundasyon at pansamantalang mga gawa. Ang Grade 55 ang humahawak ng karamihan sa mga ordinaryong column-baseplate anchor. Nakukuha ng Grade 105 ang premium nito kapag ang mga sandali ng pagbaligtad, pag-load ng mga dynamic na kagamitan, o limitadong sukat ng baseplate ay walang puwang para sa mas malaking bolt. Dahil ang tensile capacity na mga kaliskis na may square ng diameter, ang paglipat mula Grade 55 hanggang Grade 105 ay maaaring mabawasan ang isang 2-1/4-inch rod sa humigit-kumulang 1-3/4 inches sa parehong working load, lumiliit ang baseplate, ang mga distansya ng gilid, at ang lalim ng pagkaka-embed sa isang hakbang.
Ang Baitang 105 ay hindi lamang mas malakas sa pangkalahatang kahulugan. Ang quench-and-temper cycle ay nagkakaroon ng tempered martensite, na nagbibigay ng mataas na yield strength habang pinapanatili ang sapat na ductility upang yumuko nang walang crack. Ang 15% na minimum na pagpahaba ay mahalaga sa field dahil ang mga erectors ay regular na nagbubuklod ng hindi pagkakatugmang anchor rods pabalik sa posisyon o ibaluktot ang tuktok na binti ng isang J-anchor upang tumugma sa isang template.
Sa itaas ng 2-1/2 pulgada ang lapad, ang ASTM F1554 Grade 105 ay bumababa sa 95 ksi na pinakamababang ani at 115 ksi na pinakamababang tensile. Kung ang isang disenyo ay gumagamit ng isang 3-pulgada na baras at ipinapalagay pa rin ang 105 ksi na ani, ang koneksyon ay kinakalkula nang humigit-kumulang 10% sa itaas ng garantisadong kapasidad nito. Ipinapakita ng bar chart sa ibaba ang mga halaga ng ani sa buong grade family.
Pinakamababang lakas ng ani ng F1554 grade (ksi)
36
Grade 36
55
Grade 55
105
Grade 105
95*
Baitang 105 >2-1/2 in.
Ang taas ng bar ay pinaliit sa halaga ng ksi; *nalalapat ang value sa itaas ng 2-1/2-inch diameter.
Ang hot-dip galvanizing sa ASTM A123/A153 ay ang pinakakaraniwang proteksyon ng kaagnasan para sa mga anchor bolts dahil ang naka-embed na bakal ay nangangailangan ng mahabang buhay ng serbisyo. Ang Grade 105 ay isang high-strength na haluang metal na bakal, at ang hakbang sa paglilinis ng acid bago ang galvanizing ay maaaring magpasok ng hydrogen sa bakal. Kinokontrol ng isang responsableng tagagawa ang oras ng pag-aatsara at temperatura ng paliguan, at maraming mga detalye ng proyekto ang nagdaragdag ng pag-verify ng hydrogen-embrittlement pagkatapos ng galvanizing. Para sa buong pagsusuri ng mga pagtatapos at mga panganib sa proseso ng mga ito, tingnan ang aming kumpletong gabay sa pagpili ang mga uri ng paggamot sa ibabaw ng bolt .
Ang F1554 Grade 105 ay dapat i-assemble na may mabibigat na hex nuts sa ASTM A563 Grade DH o DH3 (ASTM A194 Grade 8 ay kinikilala rin) at mga hardened washer sa ASTM F436. Ang isang karaniwang hex nut ay hindi sapat na malakas para sa isang 125 ksi bolt, at ang paglaktaw sa hardened washer ay nagpapahintulot sa nut na ma-embed sa mas malambot na plate na bakal.
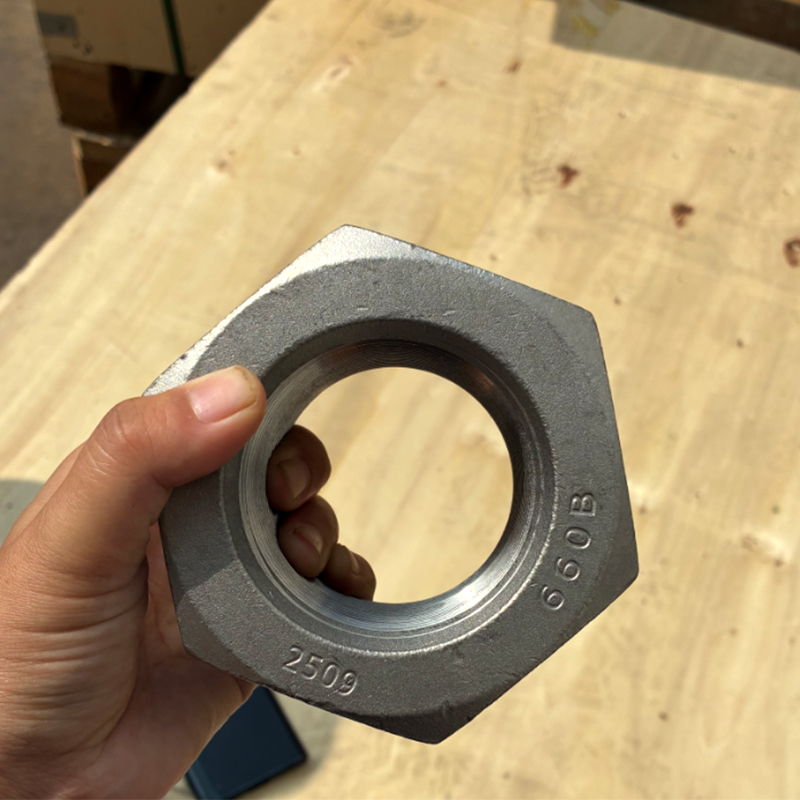 Hot-Dip Galvanized Heavy Hex Nut para sa High-Strength Anchor Bolts Ang heavy hex nut na ito na may hot-dip zinc coating ay tinukoy para sa F1554 Grade 105 anchor bolts, na tumutugma sa kinakailangang lakas ng A563 DH o DH3 at pinipigilan ang pag-embed ng nut kapag ipinares sa mga hardened washer. Tingnan ang Produkto →
Pinapainit ng welding ang isang quenched-and-tempered bar sa itaas ng temperatura ng tempering nito, sinisira ang heat-treated microstructure, at nag-iiwan ng malambot, mahinang heat-affected zone. Ang F1554 system samakatuwid ay tinatrato ang Grade 105 bilang mechanical-only na koneksyon. Kung ang anchor layout ay nangangailangan ng welding, magdisenyo ng sinulid na coupler extension o bumaba sa Grade 55 at sundin ang mga probisyon ng welding ng pamantayan.
Ang demand para sa Grade 105 ay sumusunod sa mga istrukturang matataas, balingkinitan, o mabigat ang kargada. Ang pamamahagi sa ibaba ay kumakatawan sa isang tipikal na portfolio ng proyekto; ang mga aktwal na halo ay nag-iiba ayon sa rehiyon, ngunit ang pattern ay pare-pareho: ang mga industriya na hindi kayang bayaran ang isang malaking anchor bolt ay ang mga mismong tumutukoy sa pinakamataas na grado.
Ang mga transmission tower, high-mast lighting, at antenna structures ay naglalagay ng mga anchor bolts sa patuloy na pag-igting mula sa mga karga ng hangin at, sa mga seismic zone, sa cyclic overturning. Gumagamit ang mga pang-industriyang planta ng Grade 105 kung saan ang mga skid-mounted compressor, mill, at crusher ay gumagawa ng paulit-ulit na load cycle sa mga pundasyon. Ginagamit ito ng mga tulay at istruktura ng transportasyon para sa mga sign support frame, gantries, at light standards kung saan nakikilahok ang higpit ng anchor assembly sa dynamic na pagsusuri. Sa lahat ng tatlong mga kaso, ang karaniwang thread ay pareho: ang bolt diameter ay limitado, kaya ang grado ay dapat dalhin ang load.
Ang mga anchor bolts ay kabilang sa mga hindi bababa sa mahal na mga item sa isang iskedyul ng konstruksiyon, ngunit ang isang maling grado o isang nawawalang ulat ng pagsubok ay maaaring huminto sa isang buong pagkakasunud-sunod ng pagtayo. Gamitin ang mga sumusunod na hakbang bilang backbone ng detalye ng iyong pagbili.
 ASTM F1554 Carbon Steel Hot-Dip Galvanized Anchor Bolt Isang nako-customize na anchor bolt sa F1554 Grades 36, 55, o 105, na may hot-dip galvanizing para sa corrosion resistance. Ito ay sentro sa mga hakbang sa pagbili na nakakatulong na maiwasan ang magastos na pagkaantala sa pagtayo mula sa mga maling grado o nawawalang mga ulat sa pagsubok. Tingnan ang Produkto →
Kung kailangan mo ng tulong sa pag-verify ng isang detalye laban sa pagguhit ng proyekto, ipadala sa amin ang drawing sa pamamagitan ng pahina ng contact bago ka mag-commit sa isang supplier. Regular naming sinusuportahan ang mga fastener package para sa mga istrukturang bakal, at para sa mga laki o custom na form sa labas ng karaniwang hanay, maaari naming direktang talakayin ang produksyon ng OEM/ODM.
Ang pagtanggap ng inspeksyon ay ang huling kalidad ng gate bago mawala ang anchor bolt sa kongkreto. Ang isang maikling checklist ay nagpapanatili sa inihatid na hardware na nakahanay sa layunin ng disenyo.
Kung ang isang proyekto ay nangangailangan ng muling pagsubok, makipagtulungan sa tagagawa upang magsampol mula sa orihinal na init sa halip na tanggapin ang mga pamalit na galing sa field. Ang pagsunod pagkatapos ng pag-install ay nakasalalay sa mga talaan ng may-ari, kaya ihain ang mga sertipiko ng mill kasama ang mga shop drawing at mga talaan ng torque ng pag-install. Ang file na iyon din ang pinakamabilis na ebidensya ng pagsang-ayon sa panahon ng pag-audit.
 ASTM F1554 Carbon Steel Hot-Dip Galvanized Anchor Bolt
 M8×60 Alloy Steel Grade 8.8 Zinc-Plated Hex Head Flange Bolt Cylinder Bolts
 M10*160 Alloy Steel Phosphated Hex Flange Bolts
 ASTM F2280 A490 Torque Shear Bolt Hot-Dip Galvanized
 M5*10 Grade 8.8 Carbon Steel Flanged Hex Head Bolts
 M27*300 PTFE Blue / Dacromet Coated ASTM A320 L7 Fully Threaded Rods
 Impormasyon sa Pakikipag-ugnayan
 Address


